تم بناء أول آلة تحكم رقمي (NC) في أربعينيات القرن العشرين، وكانت تعمل بشريط مثقّب. وقد طوّرها جون ت. بارسونز وفرانك ستولين من ترافيرس سيتي بولاية ميشيغان. وقد خطرت لبارسونز، الذي كان يملك شركة Parsons Corp.، الفكرة لأول مرة أثناء بحثه في أجزاء المروحيات التي تتطلب هياكل محددة ومعقدة. كما حصل ستولين على الميدالية الوطنية للتكنولوجيا والابتكار في عام 1985 تقديرًا لعمله على هذه الآلة. في السنوات التالية، تم دمج ميزات إضافية لتقنية NC والتحكم بالحاسوب. وتطورت ماكينات NC بسرعة إلى ماكينات CNC (التحكم الرقمي بالحاسوب)، وأصبحت شديدة الانتشار لدرجة أنه تم ابتكار لغات برمجة عديدة وأصبح من الضروري توحيدها. وتُعد G-code لغة البرمجة الشائعة الاستخدام اليوم. مثّلت أنظمة المعالجة اللاحقة تطورًا مهمًا آخر. فبرامج CAD تولّد التصاميم، بينما تقوم برمجيات CAM بترجمتها إلى مسارات أدوات وحركات للماكينة. ويحوّل post-processor مخرجات CAM إلى كود يمكن قراءته من قِبل الماكينة المحددة المستخدمة. وباختصار، تحوّل المعالجات اللاحقة بيانات أنظمة CAM إلى G-code يمكن لماكينات CNC تفسيره. وقد أتاح هذا التطور توافق تصاميم CAM مع أي ماكينة مطلوبة، مما عزز مرونة وسهولة استخدام سير العمل بأكمله. ومع انخفاض أسعار الحواسيب في الستينيات والسبعينيات، أصبحت ماكينات CNC أكثر قدرة على التحمّل من حيث التكلفة. واليوم لم تعد أدوات الماكينات بخمسة محاور حكرًا على الشركات الكبرى. كما تتيح أنظمة CAM المتقدمة للمشغلين الأقل خبرة تشغيل الماكينات، ما يجعلها في متناول غير المتخصصين. وإلى جانب الاستغناء عن إعادة تموضع قطعة العمل يدويًا، أصبح إدارة العمالة أسهل بكثير. وقد دفعت الأتمتة المحسّنة وجودة الإنتاج الأعلى مزيدًا من الشركات إلى اعتماد ماكينات CNC. أما بالنسبة للآلات متعددة المحاور، فإن تعقيدها المتزايد جعلها تستغرق وقتًا أطول بكثير حتى تصبح في متناول اليد. وكانت في السابق توجد أساسًا فقط لدى الشركات الكبرى في قطاع الطيران والفضاء التي تمتلك الميزانية والخبرة اللازمتين لتطوير مشاريع مخصصة. أما اليوم، فأصبحت الآلات متعددة المحاور مشهدًا مألوفًا في أي ورشة. وهذا تطور حديث نسبيًا. فلم تُدرج أدوات الماكينات ذات 5 محاور رسميًا في قائمة مراقبة التجارة التابعة لوزارة الدفاع الأمريكية إلا في عام 2009. واعتبرت وزارة الدفاع الأمريكية هذه المعدات تقنية متقدمة ذات تداعيات على الأمن القومي، ما أخضع تصديرها لتنظيم صارم.
اقرأ المزيد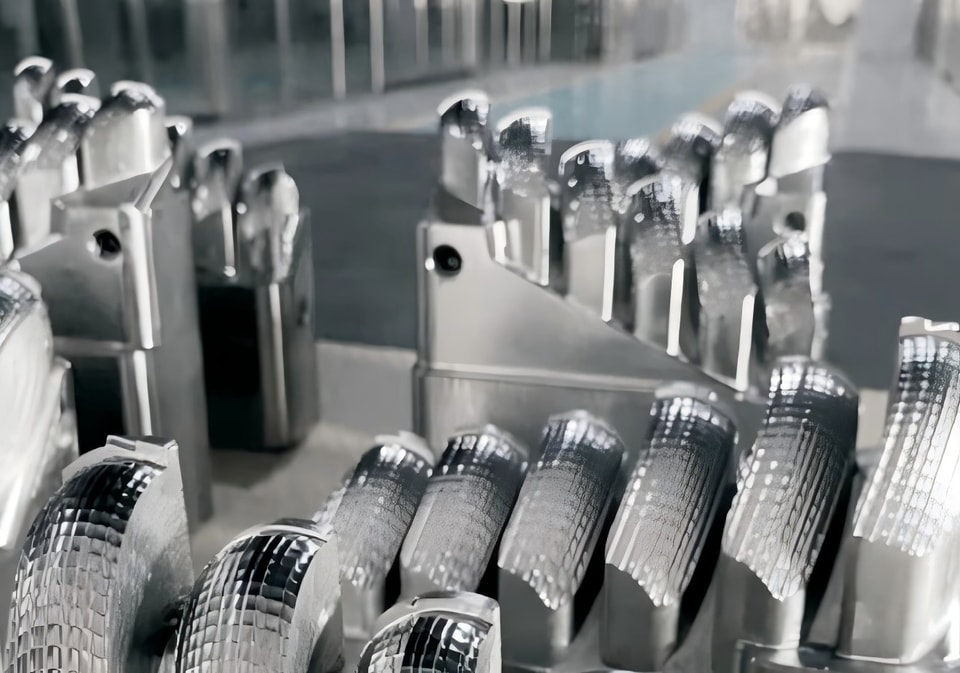
زمن توريد أقصر: تتطلب ماكينات خمسة المحاور إعادة تموضع يدوية أقل، إذ يمكنها تحريك قطعة العمل تلقائيًا. كما يمكنها التحرك بكفاءة أعلى وإيجاد الزوايا المثلى لرفع كفاءة القطع، مما يمكّنك من إنجاز القطع في وقت أقل بكثير. دقة أعلى: توفّر محاور الحركة الخمسة دقة أعلى بكثير من عمليات الثلاثة محاور. تُشغَّل جميع التفاصيل المعقدة أو الدقيقة بسرعة أكبر وبدرجة أعلى من الدقة، ما يضمن أن تفي القطع النهائية بالكامل بمواصفات الجودة والأداء. أدوات قطع أقصر: بفضل نطاق الحركة الموسّع في ماكينات خمسة المحاور، يمكن استخدام أدوات أقصر. وهذا يزيل الاهتزاز الشائع في عمليات القطع العميق على ماكينات الثلاثة محاور، ويمنح تشطيبًا سطحيًا أكثر سلاسة، ويتيح سرعات قطع أعلى على محاور X/Y/Z دون ضغط مفرط على الأداة. فرص عمل جديدة: تفتح أدوات الماكينات بخمسة محاور آفاقًا أوسع للمنتجات والخدمات التي يمكنك تقديمها للعملاء. كما أن مرونة هذه التقنية تفتح أبوابًا جديدة لنمو أعمالك.
اقرأ المزيد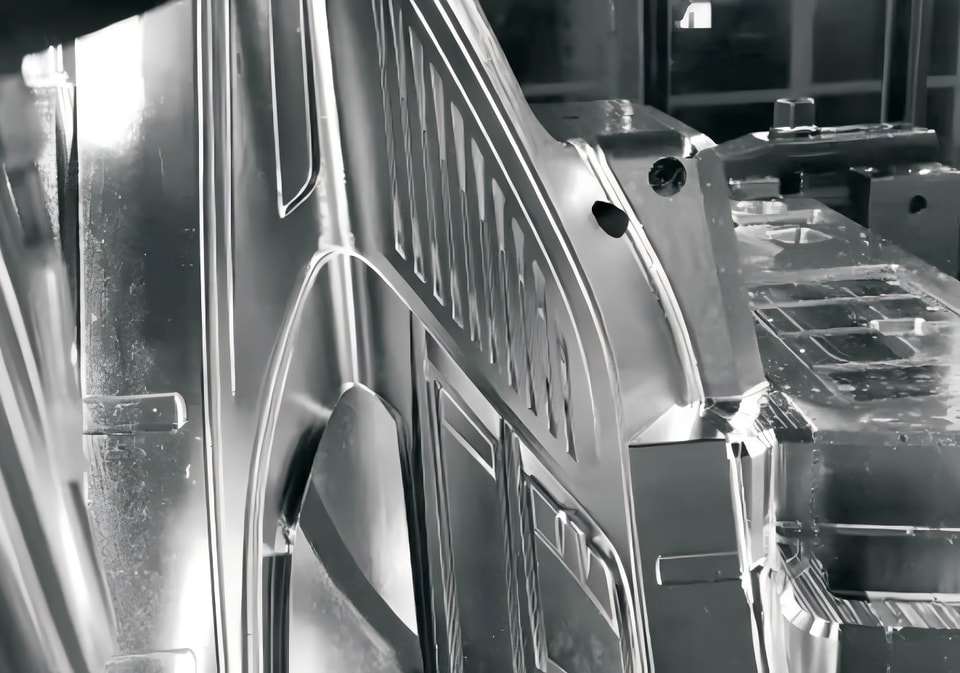
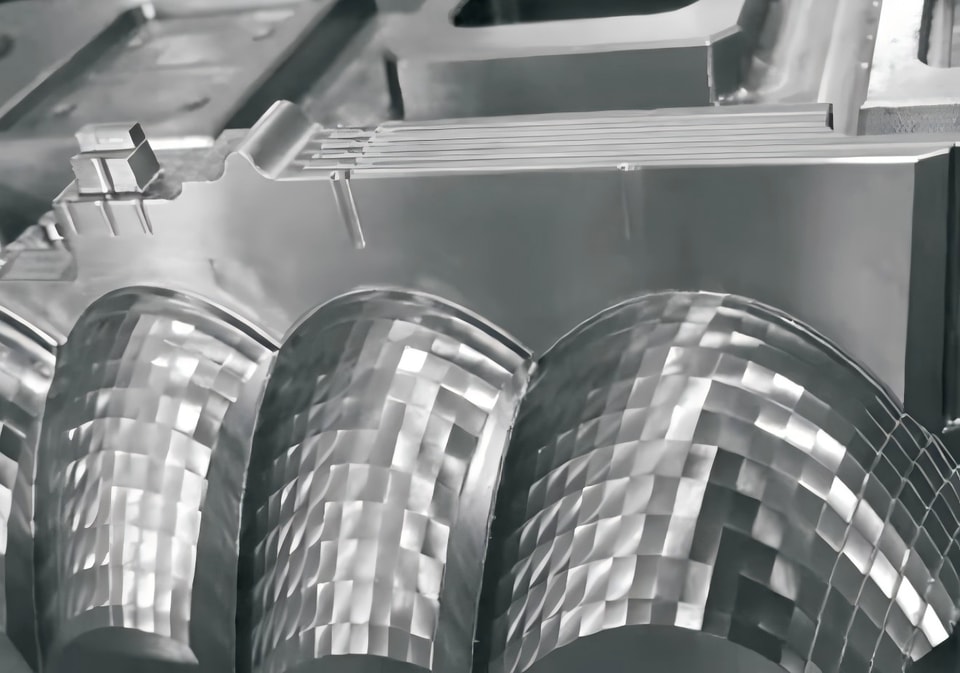
التشغيل بخمسة محاور، كما يوحي الاسم، هو نمط تشغيل لأدوات ماكينات CNC. ويستخدم حركة الاستيفاء الخطي لأي خمسة إحداثيات من بين المحاور X وY وZ وA وB وC. وتُسمّى أدوات الماكينات التي تنفذ التشغيل بخمسة محاور عادةً أدوات ماكينات بخمسة محاور أو مراكز تشغيل بخمسة محاور.
اقرأ المزيد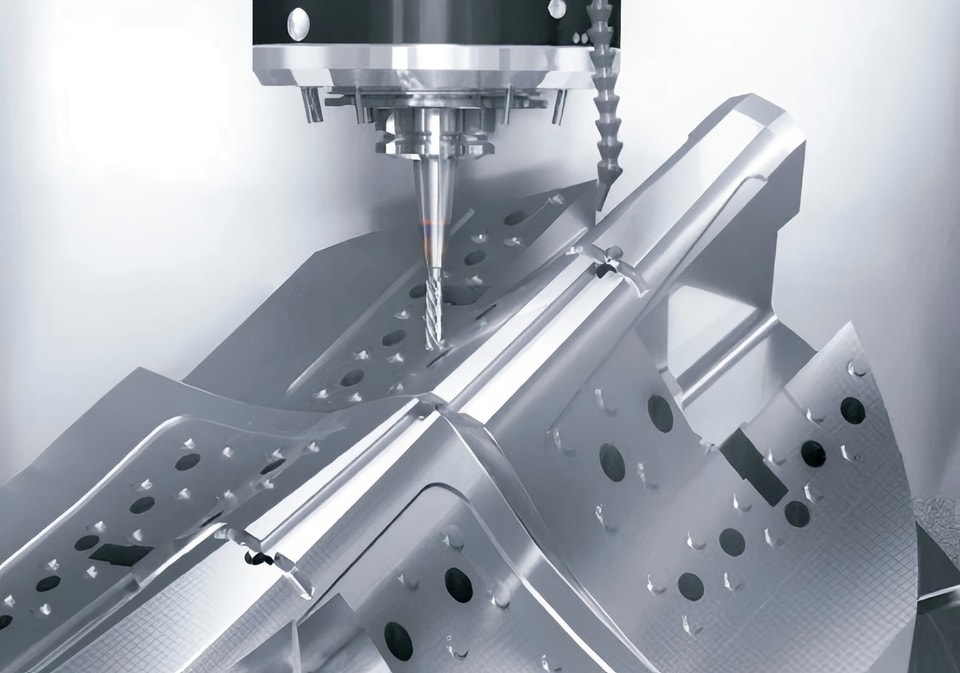
تتميز أدوات الماكينات بخمسة محاور بمحورين إضافيين مقارنة بالماكينات التقليدية. ويشير الرقم «خمسة» إلى عدد الاتجاهات التي يمكن لأداة القطع التحرك فيها. وتمكّن المحاور الإضافية من دوران وحركة متقدمين لتحقيق التماس الأمثل بين أداة القطع وقطعة العمل. والأهم من ذلك أن هذا التشغيل المتزامن يتيح تشغيل ما يصل إلى خمسة أوجه من القطعة في إعداد واحد. وبما أن ما يصل إلى 60% من القطع المنتجة في ورش CNC تتطلب تشغيلًا على خمسة أوجه، فإن هذه الطريقة تزداد انتشارًا.
اقرأ المزيداتصل بنا
العنوان: رقم 97، طريق سانشيانغ، منطقة التنمية، مدينة كونشان، مقاطعة جيانغسو
هاتف: +86 13912656699
البريد الإلكتروني:skeye@skeye-zz.com
معلومات عنا
نتخصص في تصنيع معدات التشغيل عالية الدقة، بما في ذلك مراكز التشغيل خماسية المحاور، ومراكز التشغيل الرأسية/الأفقية/
مراكز التشغيل الجسرية، ومراكز التشغيل الدقيقة لأقطاب الجرافيت، وماكينات النقش والطحن، وماكينات النقش عالية السرعة.